ส่งอีเมลถึงเรา:salesmanager@singi.com
- ทั้งหมด
- ชื่อสินค้า
- คำค้นสินค้า
- รุ่นสินค้า
- สรุปสินค้า
- รายละเอียดสินค้า
- ค้นหาหลายเงื่อนไข
จำนวนเข้าชม: 56 ผู้เขียน: Singi Electrical เวลาเผยแพร่: 2026-09-24 แหล่งที่มา: Singi Electrical
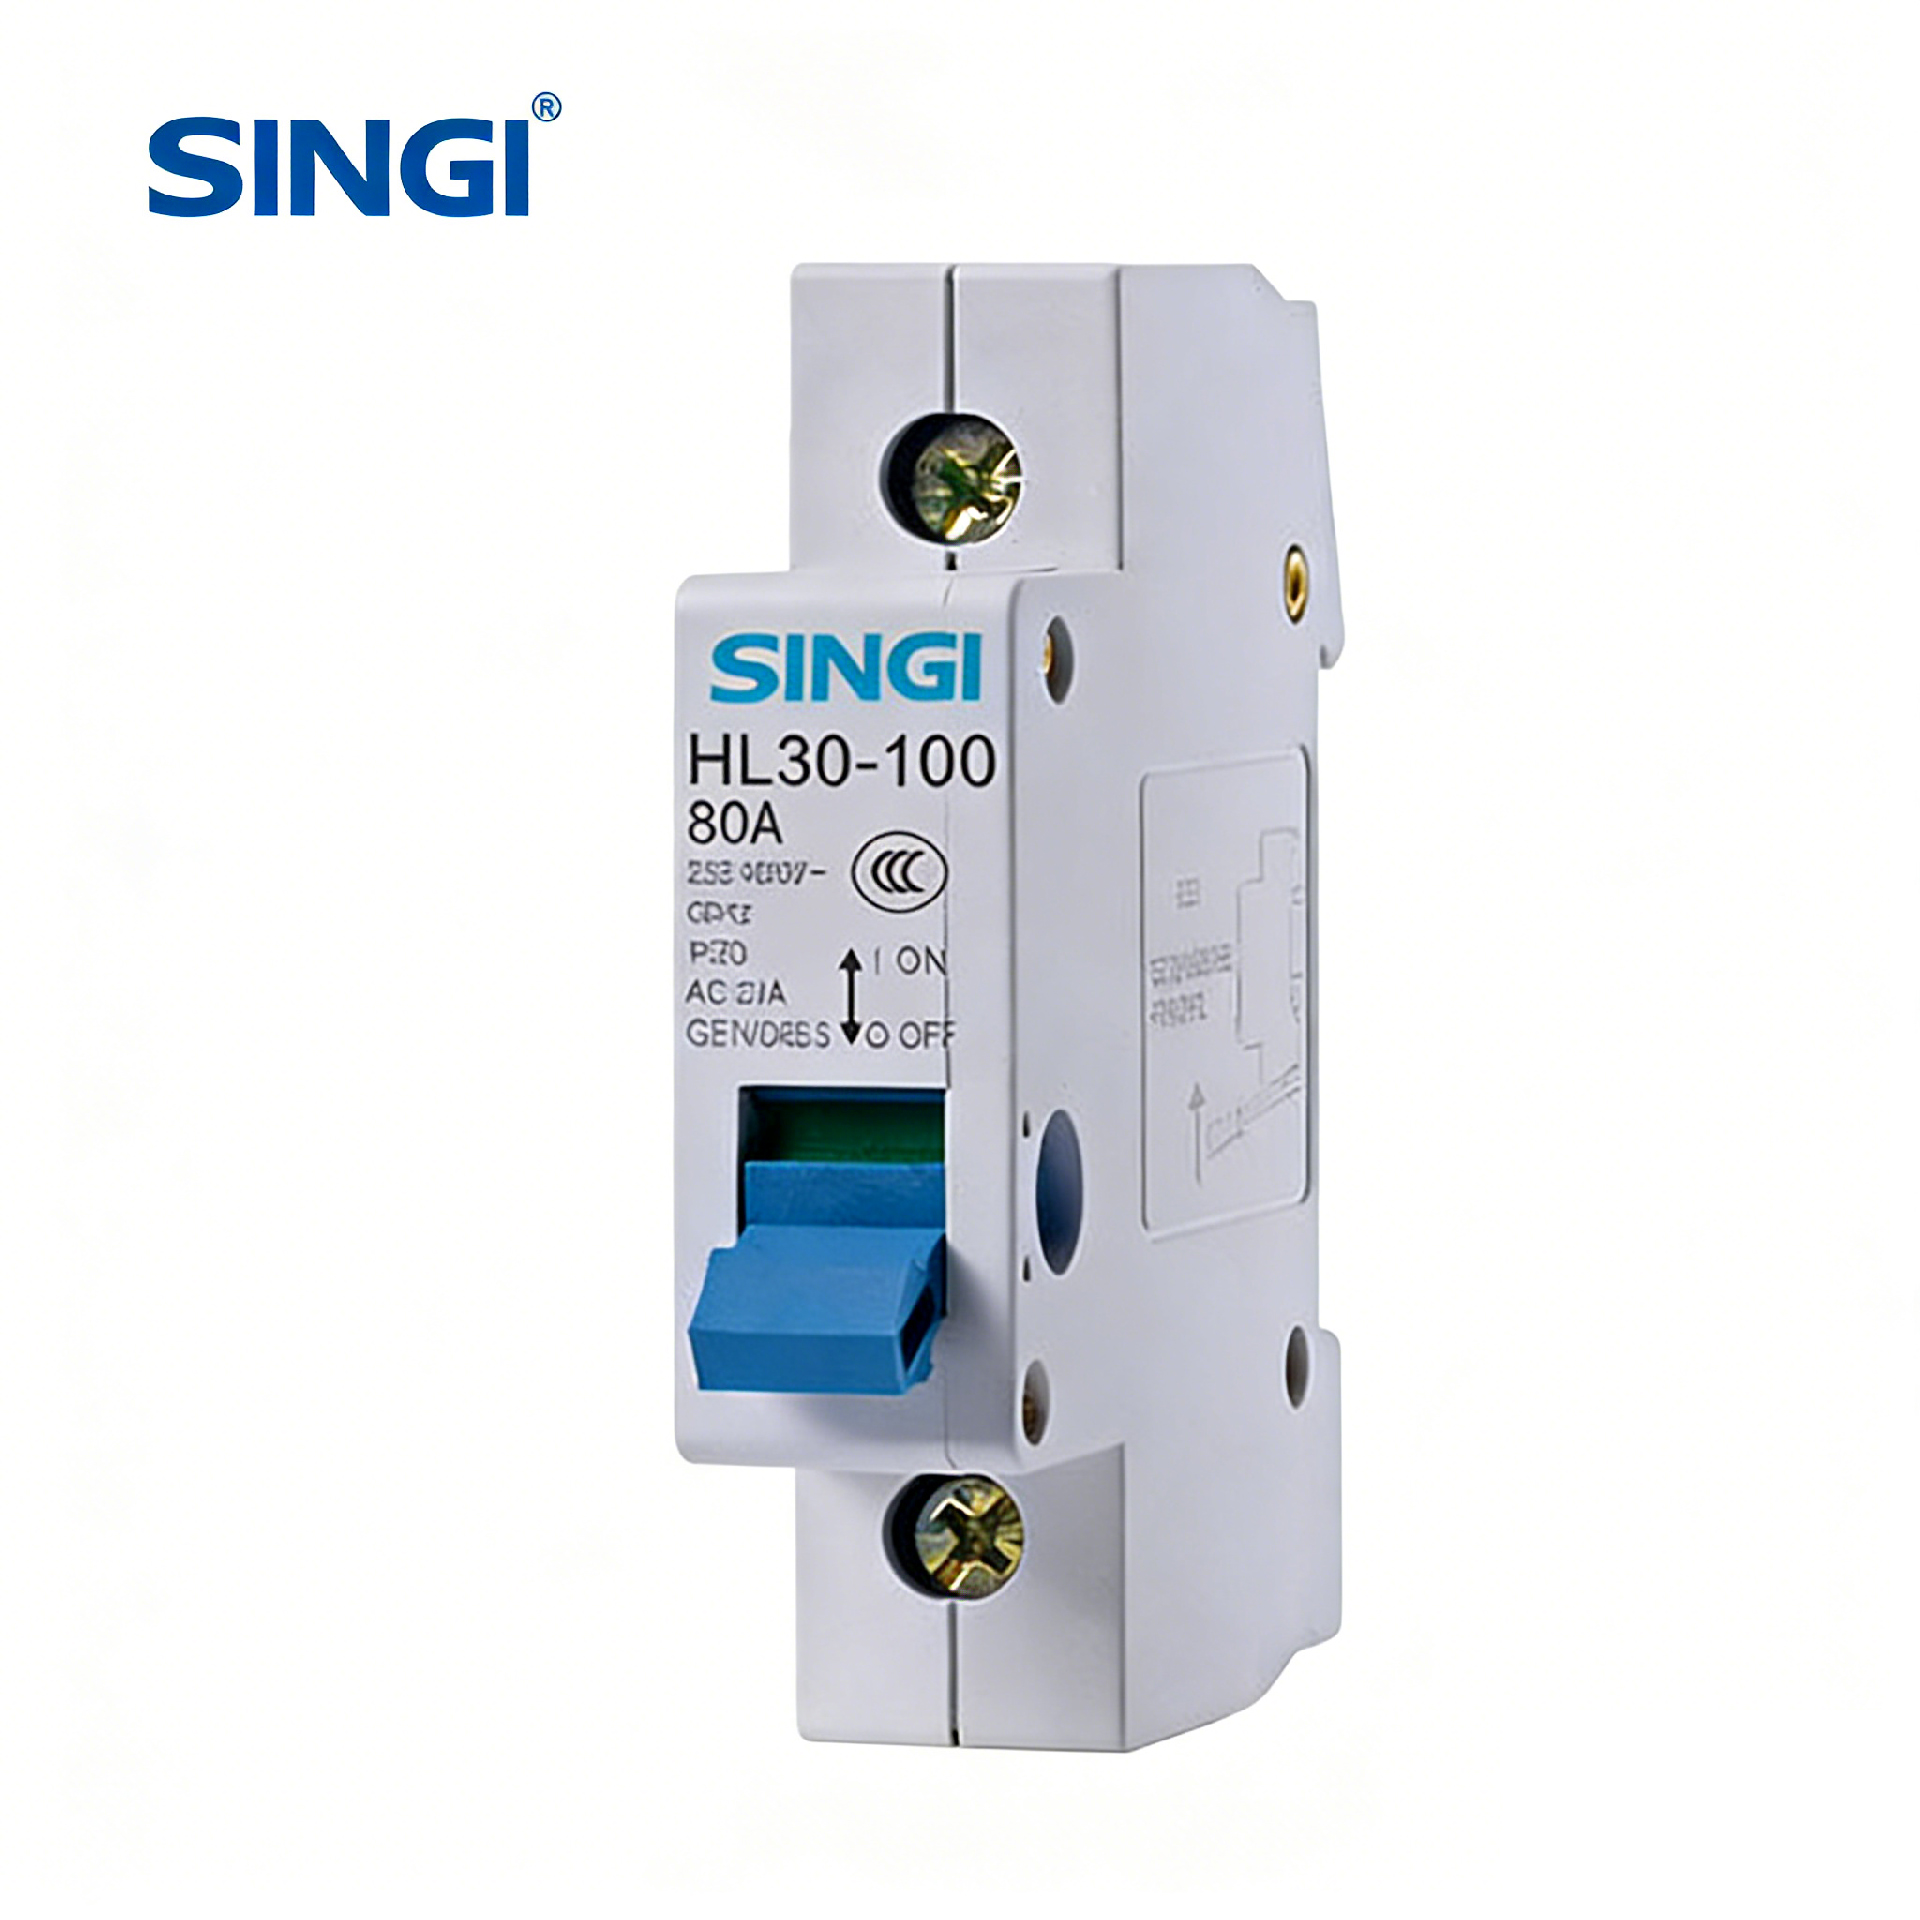
ผู้แปรรูปอาหารแช่แข็งขนาดกลางรายหนึ่งได้เปลี่ยนการล็อกเอาต์แบบรีโมตที่ใช้เบรกเกอร์ มาเป็นการแยกวงจรในพื้นที่ที่ล็อกด้วยแม่กุญแจได้บนสายการผลิตทุกสาย ผลลัพธ์คือช่วงเวลาบำรุงรักษาที่สั้นลง ข้อผิดพลาดในการแยกวงจรที่น้อยลง และระยะเวลาคืนทุนต่ำกว่าสามเดือน สวิตช์ที่เป็นหัวใจของโครงการนี้คือ สวิตช์ตัดตอน SINGI HL30-100.
โรงงานแห่งนี้เป็นผู้ผลิตอาหารแช่แข็งในแถบมิดเวสต์ตอนบนของสหรัฐอเมริกา เดินสายการผลิตสามสายที่ผลิตผลิตภัณฑ์แป้งอบครึ่งสุกและอาหารสำเร็จรูปแช่แข็งสำหรับเครือซูเปอร์มาร์เก็ตในภูมิภาค รายได้ต่อปีอยู่ที่ประมาณ 48 ล้านดอลลาร์ และไซต์แห่งนี้จ้างพนักงาน 220 คนในสองกะ ระบบลูกค้ารายย่อยได้ผลักดันให้ลดเวลาส่งมอบและกระชับช่วงเวลาสั่งซื้อให้แคบลง ซึ่งเหลือช่องว่างเพียงเล็กน้อยสำหรับการหยุดสายการผลิตโดยไม่ได้วางแผนไว้ ในขณะเดียวกัน โครงสร้างพื้นฐานทางไฟฟ้าของไซต์มีมาตั้งแต่ปลายทศวรรษ 1990 ศูนย์ควบคุมมอเตอร์ตั้งอยู่ในห้องไฟฟ้าโดยเฉพาะ ส่วนเครื่องจักรที่ศูนย์เหล่านั้นจ่ายไฟให้อยู่ห่างออกไป 60 ถึง 90 ฟุตบนพื้นที่ผลิต
งานบำรุงรักษาทุกงานบนเครื่องผสม เครื่องบรรจุ หรือสายพานลำเลียง ต้องให้ช่างไฟฟ้าเดินไปที่ศูนย์ควบคุมมอเตอร์ ค้นหาเบรกเกอร์สายป้อนที่ถูกต้อง เปิดมัน แล้วกลับมาที่เครื่องเพื่อยืนยันว่าไม่มีแรงดันด้วยเครื่องทดสอบแบบมือถือ ลำดับขั้นตอนนี้มีจุดอ่อนสามจุด
จุดอ่อนเหล่านี้สร้างต้นทุนโดยตรง ในปี 2022 ช่างเทคนิคคนหนึ่งเริ่มทำงานบนสายพานลำเลียงหลังจากตัดไฟผิดสาย ถึงไม่มีผู้ได้รับบาดเจ็บ แต่เหตุการณ์เกือบเกิดอุบัติเหตุนี้ทำให้เกิดการสอบสวนภายในและการตรวจสอบความปลอดภัยทางไฟฟ้าโดยบุคคลที่สาม เวลาล็อกเอาต์เฉลี่ยอยู่ที่ 22 นาทีต่อการเข้าไปทำงานหนึ่งครั้ง และเวลาหยุดทำงานโดยไม่ได้วางแผนเฉลี่ย 14.5 ชั่วโมงต่อเดือน ด้วยต้นทุนประมาณ 1,450 ดอลลาร์ต่อชั่วโมงของเวลาสายการผลิตที่สูญเสียไป การหยุดทำงานดังกล่าวจึงมีค่าใช้จ่ายประมาณ 21,000 ดอลลาร์ต่อเดือน
โรงงานได้ลองวิธีแก้ไขสองวิธีแล้ว ทีมบำรุงรักษาได้ติดหูคล้องกุญแจแขวนกับเบรกเกอร์ของศูนย์ควบคุมมอเตอร์ และแจกเครื่องทดสอบแรงดันให้ช่างไฟฟ้าทุกคน แต่ไม่มีวิธีใดแก้ปัญหาหลักได้ นั่นคือ การตัดไฟยังเกิดขึ้นห่างจากจุดทำงาน และการตรวจสอบยืนยันยังคงเป็นขั้นตอนที่ทำด้วยมือและต้องทำตามลำดับ การเขียนขั้นตอนใหม่เพียงอย่างเดียวเปลี่ยนแค่เอกสารโดยไม่เปลี่ยนฮาร์ดแวร์
ทีมวิศวกรรมได้คัดเลือกแนวทางสามแนวทาง ได้แก่ เครื่องตัดวงจรแบบกล่องหุ้ม (MCCB) ที่ติดตั้งคันโยกสั่งการภายนอก สวิตช์ตัดวงจรแบบหมุนจากผู้ผลิตยุโรปสองราย และสวิตช์แยกวงจร SINGI HL30-100 มีเกณฑ์ห้าข้อที่ใช้ตัดสินใจ
HL30-100 ตรงตามข้อกำหนดทางไฟฟ้าด้วยพิกัด 100 A และประเภทการใช้งาน AC-23A สำหรับการสลับโหลดมอเตอร์ คันโยกสามารถรับกุญแจแขวนได้หลายตัวในตำแหน่งเปิด และมองเห็นตำแหน่งหน้าสัมผัสได้ผ่านตัวเรือน ต้นทุนฮาร์ดแวร์เมื่อส่งมอบต่ำกว่าสวิตช์หมุนแบบยุโรปประมาณร้อยละ 38 โดยมีเวลาส่งมอบสี่สัปดาห์แทนที่จะเป็นสิบเอ็ดสัปดาห์ รุ่นแบบมีเปลือกหุ้มพร้อมการป้องกัน IP65 เหมาะกับพื้นที่ฉีดล้างใกล้อุปกรณ์บรรจุ
โครงการใช้เวลาเจ็ดสัปดาห์ตั้งแต่การสำรวจจนถึงการอนุมัติขั้นสุดท้าย โดยกำหนดงานตามชั่วโมงการผลิต
ความยากลำบากโดยทั่วไปปรากฏขึ้นบนสายการผลิตที่ 1 ซึ่งตู้ที่มีอยู่มีความลึกเหลือเพียง 25 mm และมีสายไฟเผื่อที่ขั้วต่อสั้น ทีมงานจึงประดิษฐ์ขายึดแบบตื้นขึ้นเองและใช้ตัวต่อขยายขั้วต่อทางด้านโหลด ซึ่งเพิ่มเวลาประมาณ 40 นาทีต่อตู้ แต่ช่วยหลีกเลี่ยงการสร้างแผงใหม่ทั้งหมดซึ่งจะมีค่าใช้จ่ายประมาณ 9,000 ดอลลาร์สำหรับชิ้นส่วนและค่าแรง
ข้อมูลการใช้งานสิบเอ็ดเดือนหลังการติดตั้งทั้งหมดก่อให้เกิดการเปลี่ยนแปลงดังนี้:
ต้นทุนโครงการรวมอยู่ที่ 31,800 ดอลลาร์สำหรับฮาร์ดแวร์ ขายึด และค่าแรงภายใน ซึ่งทำให้ระยะเวลาคืนทุนแบบง่ายอยู่ที่ประมาณ 2.4 เดือน ค่าแรงงานบำรุงรักษาเชิงป้องกันลดลง 126 ชั่วโมงต่อปี คิดเป็นมูลค่าเพิ่มอีก 8,900 ดอลลาร์ตามอัตราค่าจ้างช่างเทคนิคแบบรวมค่าใช้จ่าย ไซต์ยังผ่านการตรวจสอบความปลอดภัยทางไฟฟ้าติดตามผลโดยไม่พบข้อบกพร่องเกี่ยวกับขั้นตอนการตัดไฟ
"ส่วนที่เร็วที่สุดของการซ่อมเมื่อก่อนคือตัวการซ่อมเอง" ผู้จัดการฝ่ายบำรุงรักษาของโรงงานกล่าว "ตอนนี้ช่างไฟฟ้าแยกวงจรที่เครื่อง ใส่แม่กุญแจ ตรวจสอบหนึ่งครั้ง แล้วเริ่มงานได้เลย ทีมงานของเราเลิกเชื่อมั่นในคันโยกเบรกเกอร์ และเริ่มเชื่อมั่นในช่องว่างที่มองเห็นได้"
เมื่อทบทวนแล้ว หัวหน้าฝ่ายวิศวกรรมตั้งข้อสังเกตว่า หากสั่งซื้อคันโยกสำรองและส่วนต่อเพลาล่วงหน้าจะช่วยหลีกเลี่ยงช่องว่างสองสัปดาห์ระหว่างการติดตั้ง และหากระบุค่าเผื่อความลึกของตู้ตั้งแต่การสำรวจครั้งแรกก็จะตัดขั้นตอนการผลิตออกได้ทั้งหมด
ข้อมูลจำเพาะ ตัวเลือกตู้หุ้ม และระยะเวลารอสินค้าตามพิกัดกระแสของสวิตช์แยกวงจร HL30-100 มีอยู่ใน หน้าสินค้า SINGI.